Vědci srovnávají střevní mikrobiotu populací v Africe a Jižní Americe
14. 10. 2026
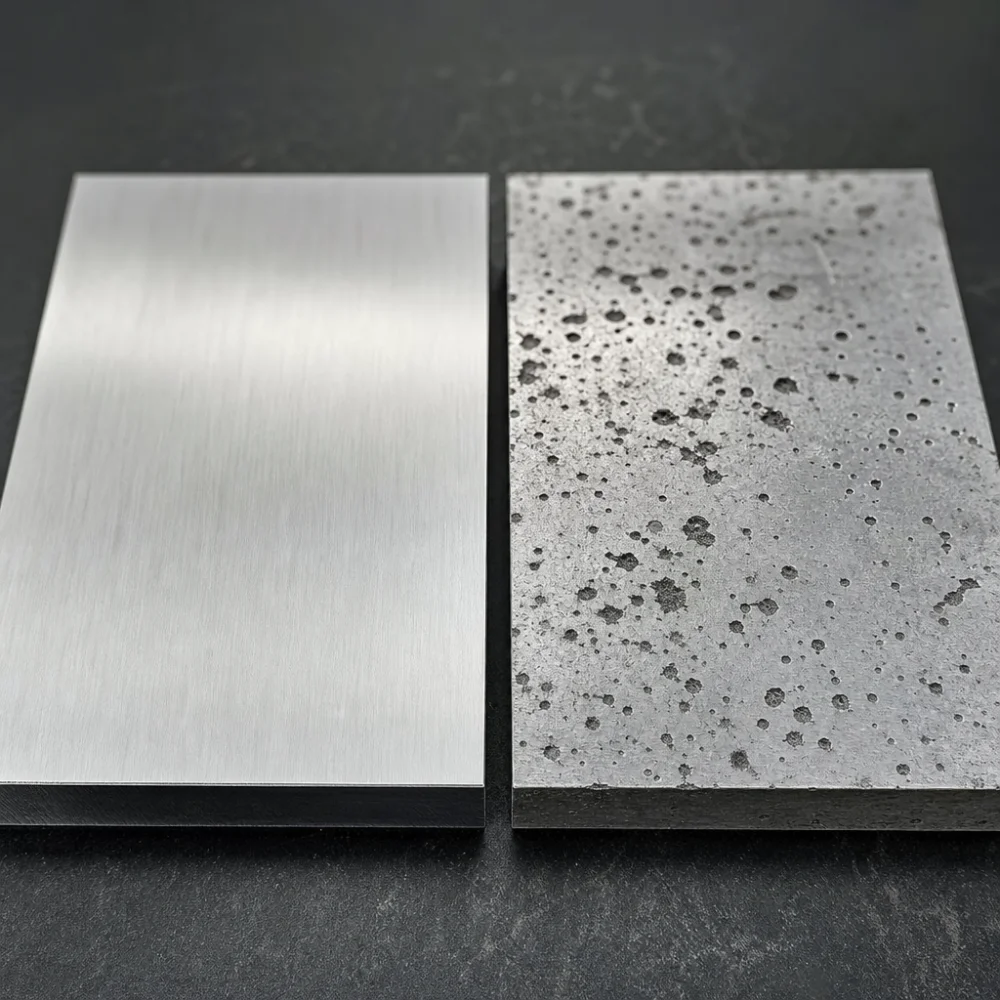
Hliníkové komponenty se v řadě průmyslových aplikací potýkají s problémem, který není na první pohled vidět, ale dokáže způsobit náhlé a často kritické selhání materiálu. Jde o pittingovou korozi – lokalizovaný typ koroze, který postihuje jen malá, bodová místa na povrchu kovu, zatímco zbytek materiálu zůstává prakticky nedotčen. Právě tato nerovnoměrnost dělá z pittingové koroze zrádný jev: celková korozní rychlost měřená na celém povrchu komponenty může být nízká, a přesto se v jednotlivých bodech může koroze prohlubovat natolik, že naruší strukturální integritu dílu dříve, než se stihne projevit jakýkoliv viditelný plošný úbytek materiálu.
I při nízkých celkových korozních rychlostech tak může pittingová koroze představovat vážné riziko, protože důlky se šíří do hloubky a mohou iniciovat trhliny nebo lokální oslabení, které vede k mechanickému selhání komponenty. Tento typ degradace je obzvlášť nebezpečný u součástí vystavených cyklickému namáhání nebo u dílů, kde selhání jednoho bodu ohrožuje funkci celého systému.
Jedním z klíčových faktorů, který ovlivňuje náchylnost hliníku k pittingové korozi, je drsnost povrchu. Čím nerovnoměrnější a členitější je povrch materiálu, tím více se na něm nacházejí místa, kde může koroze snáze iniciovat – mikroskopické prohlubně, rýhy nebo nehomogenity totiž fungují jako body koncentrace napětí i jako místa, kde se snáze narušuje přirozená ochranná vrstva oxidu. Vztah mezi drsností povrchu a odolností proti pittingové korozi však není jednoduchý a přímočarý – zásadně ho modifikuje přítomnost a vlastnosti ochranného povlaku.
Výzkum se proto zaměřuje na to, jak tloušťka povlaku ovlivňuje tento vztah mezi drsností povrchu a odolností proti pittingu. Jednou z technologií, která se v této oblasti využívá, je parní povlakování (steam coating), jež umožňuje vytvářet na povrchu hliníku ochranné boehmitové filmy. Boehmit je forma hydroxidu hliníku, která vzniká reakcí kovového povrchu s vodní párou za zvýšené teploty a vytváří tenkou, ale kompaktní ochrannou vrstvu. Tato vrstva funguje jako bariéra mezi kovovým substrátem a agresivním prostředím, čímž zpomaluje průnik korozních činitelů k samotnému kovu.
Klíčovým zjištěním je, že způsob zpracování při parním povlakování výrazně ovlivňuje nejen tloušťku výsledného filmu, ale i jeho morfologii, krystalinitu a také přítomnost defektů v substrátu pod povlakem. Tyto parametry spolu úzce souvisí a společně určují, jak dobře bude povlak plnit svou ochrannou funkci. Tlustší povlak sice obecně poskytuje lepší bariérovou ochranu, ale jeho vlastnosti – tedy jak rovnoměrně a kompaktně se vytvoří – závisí na konkrétních podmínkách zpracování, jako je teplota, doba expozice páře nebo výchozí stav povrchu materiálu.
Morfologie povrchu vzniklého boehmitového filmu hraje roli v tom, jak dobře film kryje nerovnosti původního substrátu. Pokud je povlak příliš tenký nebo nerovnoměrný, nemusí dostatečně překrýt drsnější oblasti povrchu, a pittingová koroze tak může iniciovat právě v těchto nekrytých nebo slabě chráněných místech. Krystalinita filmu, tedy stupeň jeho strukturální uspořádanosti, zase ovlivňuje jeho mechanickou stabilitu a odolnost vůči praskání nebo odlupování, což jsou procesy, které mohou obnažit nechráněný kov a otevřít cestu korozi.
Defekty substrátu, které vznikají nebo přetrvávají během procesu povlakování, představují další proměnnou. Mohou jít o drobné trhliny, póry nebo nehomogenity v krystalické struktuře kovu, jež se mohou stát preferovanými místy pro vznik korozních důlků, zejména pokud povlak v těchto místech nedosahuje dostatečné tloušťky nebo kvality.
Pochopení vzájemného vztahu mezi těmito faktory – drsností povrchu, tloušťkou povlaku, jeho morfologií, krystalinitou a defekty substrátu – je klíčové pro vývoj spolehlivějších ochranných povlaků pro hliníkové komponenty. Cílem je optimalizovat parametry parního povlakování tak, aby výsledný boehmitový film poskytoval konzistentní a předvídatelnou ochranu proti pittingové korozi napříč různými typy povrchové úpravy materiálu, a tím snížit riziko neočekávaného selhání komponent v provozu.